定长板材逐板套料

定长板材逐板套料
直接给出能下料的整板

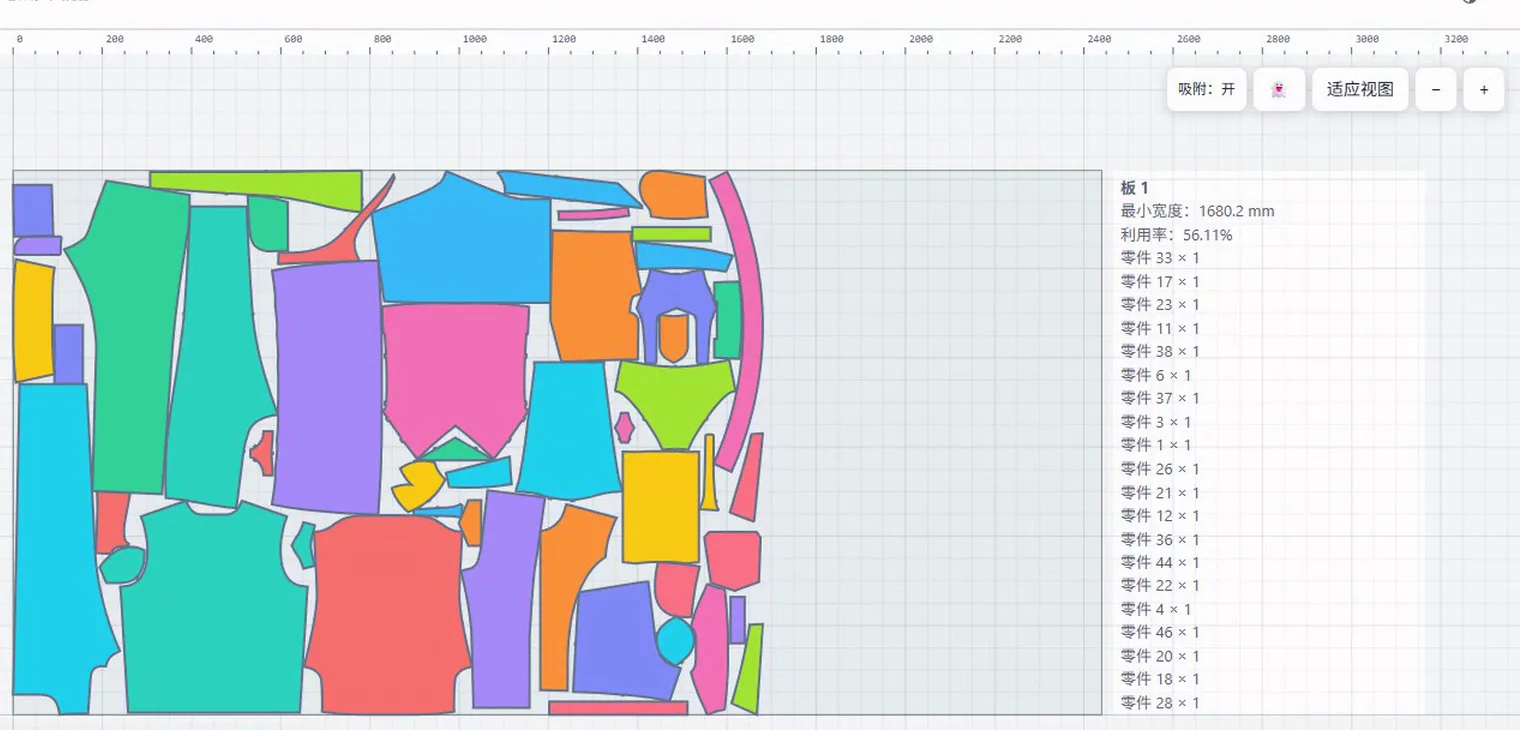
钢板套料排版软件不再输出一条无限长的料带。给定板长,按整板逐块求解 —— 大件各自成板,小件回填前序板的空隙,尾板能并就并。每张板给出最小用料宽度、 材料利用率与零件明细,板厚随图纸一起导出。

1220×2440
标准 4×8 尺板
50种
异形零件同批排
1张
板全部装下
56.11%
该板材料利用率
泽禧套料排版软件定长板材逐板套料结果:1220×2440 标准板排入 50 种异形零件,利用率 56.11%,右侧为逐板清单
板还是那些板 只是不再多买一张

为什么要换一种输出

料带算出的是长度,车间要的是板

传统套料软件输出的是一条宽度固定、长度不限的料带。真正下单、领料、上机床时,工人还得自己把这条料带折算成一张张板 —— 这个换算环节,正是板数算错、余料浪费的来源。

料带模式

输出一条无限长的料

算法优化的是"用掉多长",而采购与下料口径是"用掉几张"。

  • 需要人工按板长折算成板数
  • 哪里断板由排版员凭经验决定
  • 尾板剩多少、够不够用,看不出来
定长逐板

直接输出一叠实体板

算法优化的就是"用掉几张板",输出口径与采购、下料一致。

  • 给定板长,直接给出所需板数
  • 大件自成板、小件回填,全自动
  • 每板独立清单,余料可直接登记

核心能力

从"算得准"到"排得出"

定长逐板不只是换一种出图格式。真正让它能在车间用起来的,是背后这六件事。

01

定宽定长,多板并行求解

材料宽度 + 板长构成一块实体板,例如 1220 × 2440。多张板可以同时求解,单张大件不会把整批拖成串行。

02

尾板合并 + 相邻板回填

先判断尾板能否整体并入前序板,再把后一板的小件往前一板空隙里挪。挪空一张,板数就少一张。

03

逐板上屏,随时可停

每排完一块板立即上屏,正在求解的板显示实时轮廓。等不及了随时手动停,已出的板照样能用。

04

每板清单:宽度 · 利用率 · 明细

最小用料宽度、该板利用率、零件名称与数量,逐板独立统计,随排版结果实时显示,也进导出文件。

05

板厚随图纸走

「宽 × 长 × 厚」构成完整材料描述,厚度写入 DXF / SVG / PDF。下料环节直接从图纸读规格,不用回查材料单。

06

本机计算,图纸不出电脑

导入、编辑、几何检查与求解全部在本机完成。图纸不上传服务器,工艺参数留在自己的车间里。

产品演示

一块 1220 × 2440 的板,装下 50 种零件

从打开示例到导出带板厚的图纸,全程 55 秒,无剪辑加速。

板材规划→ 尾板合并→ 相邻板回填→ 逐板出图

逐板清单

每块板用多宽、剩多少、放了什么,都写在旁边

排版结果不是一张好看的彩色图,而是能直接拿去排产的下料清单。每张板独立结算,互不干扰。
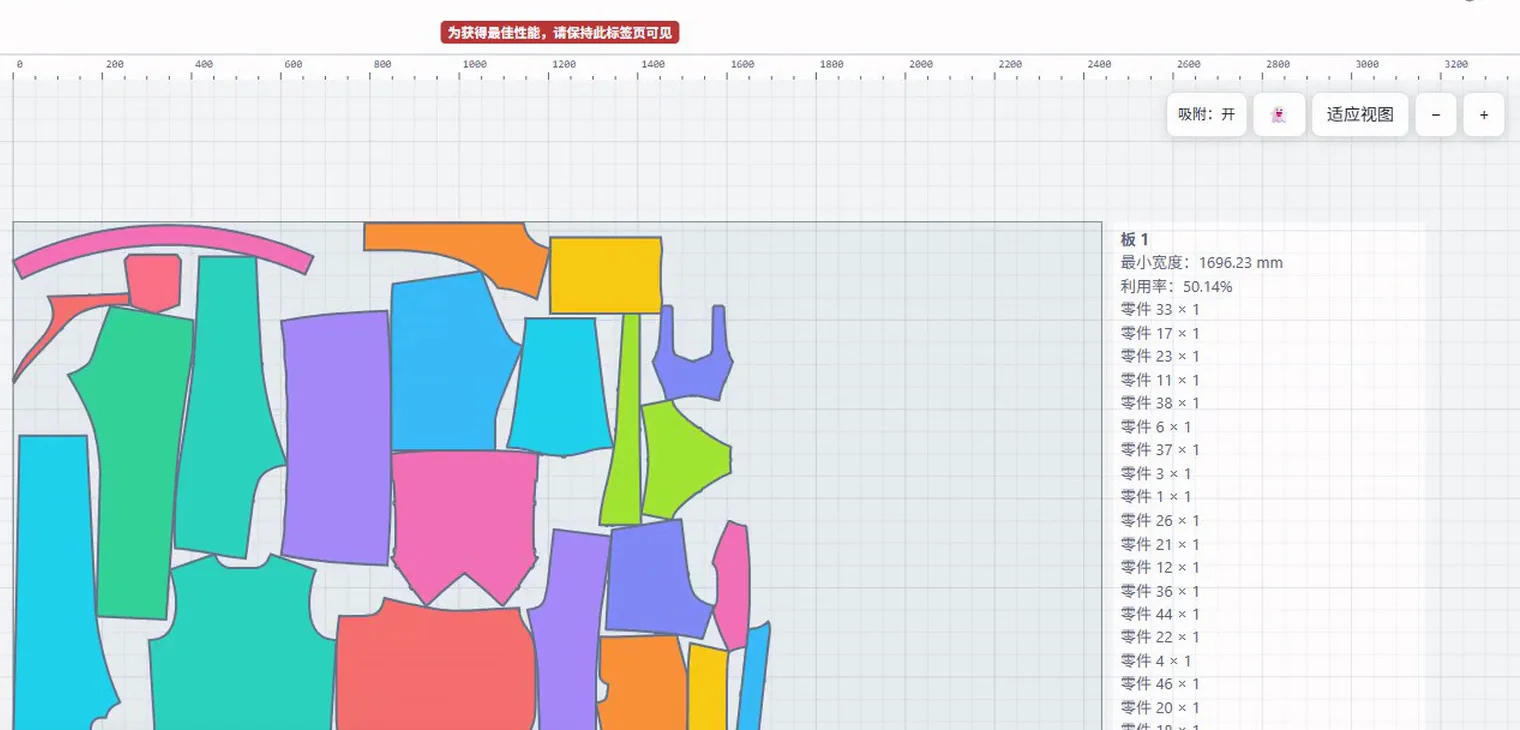
  • 最小用料宽度 该板实际占用的宽度。板宽 1220、实际占 980,剩下 240 就是一条可以登记回收的边条。
  • 材料利用率 该板面积中转化为零件面积的比例,逐板单独计算。整批的平均值会掩盖短板,逐板看才看得出问题。
  • 零件名称与数量明细 这块板上放了哪些零件、每样几件,全部列出。对单、点数、交接都不再靠数图。
定长板材排版过程中的逐板清单:显示板号、最小宽度 1696.23mm、利用率 50.14% 与零件数量明细

自动省板

省板不是靠运气,是两道写死的机制

排完之后系统不会直接交差,还会再问自己两遍:这张尾板能不能并掉?这张板上有没有东西能往前挪?

机制 一

尾板合并

尾板上的零件若可整体并入前面某几张板,板数直接减一。判据只有一条:并进去之后每张板仍然排得下。

机制 二

相邻板成对回填

把后一张板上的小件,往前一张板的空隙里转移。挪空一张,就少一张。只在相邻两板之间做,不做跨板全局重排。
约束条件:过程中的试排只用于预览,不产生中间结果。仅当调整之后 两张板都能完整排下,方案才会被正式采用 —— 不会为了少一张板而交出排不下的图。
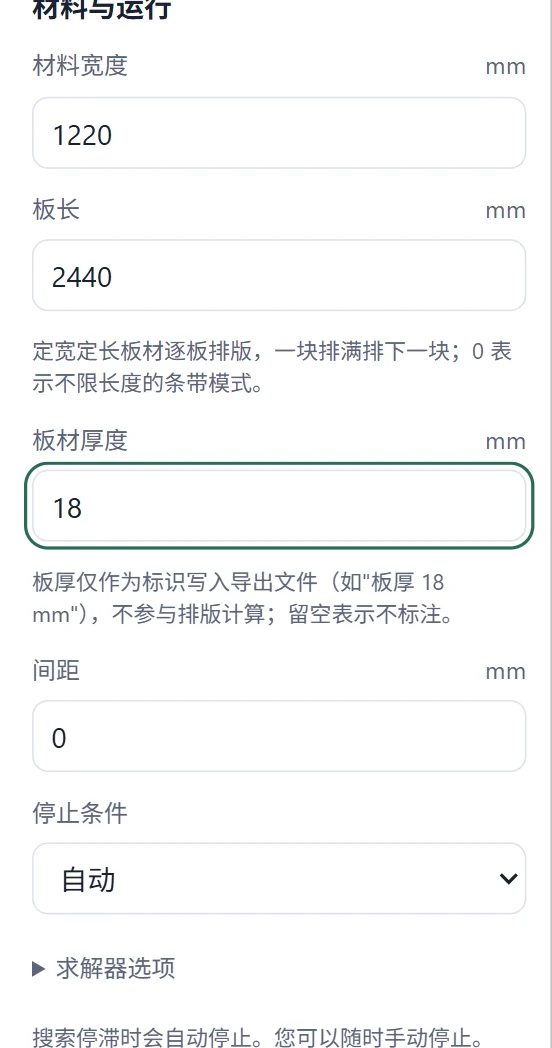
材料与运行设置面板:材料宽度 1220mm、板长 2440mm、板材厚度 18mm、间距 0mm、停止条件自动

板材规格

板厚跟着图纸走,下料环节不用回查材料单

材料设置新增「板材厚度」参数,与材料宽度、板长一起构成完整的材料描述:宽 × 长 × 厚。

  • 写入导出文件 厚度随 DXF / SVG / PDF 一起输出,例如标注"板厚 18 mm"。下料工拿图就能看到规格。
  • 只做标识,不参与计算 厚度不影响排版结果,不会因为填了 18 mm 就改变套料方案。留空即不标注。
  • 保存时校验 0 或超过 1000 mm 的无效值会被拒绝,防止错误规格一路流到下游环节。

实测数据

1220 × 2440 × 18 的一批活,一张板够不够

软件内置的示例算例:50 种不同形态的零件,每种 1 件,净面积合计约 1.66 平方米,而单张板面是 2.98 平方米。

1张 实际所需板材
56.11% 该板材料利用率
1680mm 最小用料宽度
67.6s 全流程耗时
怎么读这组数:零件净面积只有单张板面的 56%,说明一张板就能装下,不需要采购第二张。 这个案例体现的是板数判定的准确性——"一张板够不够、不够还差多少",这才是编制下料计划真正需要的结论。 当零件总面积接近、或略超单板容量时,尾板合并与相邻板回填才会真正派上用场,把板数再压下来一张。 差值的部分以板尾余料形式留在板上,可登记为可回收料。

使用流程

四个人四步,工艺员一个人四分钟

导入零件

支持 DXF、SVG 轮廓导入,也可以直接用内置图形绘制,或打开随机示例先试手。

设置材料

填材料宽度、板长、板材厚度与零件间距。板长留空即回到料带模式。

开始套料

逐板求解、逐板上屏。可设停止条件为自动,也可限定最长求解时间,随时手动叫停。

导出下料

导出 DXF / SVG / PDF,板厚随图标注;也可导出工程文件留存,便于后续改单。

常见问题

上手之前,你可能会问

不冲突。材料设置里的「板长」参数留空时,软件保持原有的连续料带模式,使用方式完全不变;填入板长(例如 2440)后,才切换为按整板逐块输出。两种模式随时可切,老任务照旧打开。
软件会先尝试尾板合并:尾板零件若可整体并入前面几张板,则板数减一;再尝试相邻板成对回填,把后一张板的小件往前一张板的空隙转移。只有调整之后两张板都能完整排下,方案才会被采用。确实减不掉时,如实给出尾板,并把剩余空间留在板上供登记。
不保证数学意义上的最优。软件采用启发式搜索算法,结果质量通常较高,但同一任务在不同机器负载下结果可能略有差异。它给出的是可以直接用于排产决策的板数与利用率,而不是一个理论下界。
支持。异形件、带孔洞零件均可参与排版,复杂轮廓(含退化边)也已处理。需要说明的是,当前版本不支持把零件排到其他零件的孔洞内部,孔内区域按不可用处理。
同一批次仅支持一种板长与一种板厚。混规格的批次需要拆分成多个任务分别排版。混规格板材排版(按规格分组出图)已在后续规划中。
不会。导入、编辑、几何检查与排版计算都在本机完成,图纸不需要上传。导出的 DXF / SVG / PDF 中会写入板材厚度,下料环节可直接从图纸读取规格。

拿你车间正在排的那批零件,试一次

告诉我们板长和零件清单,我们按你的实际口径跑一遍,把板数、利用率、逐板明细一起给你。不收费,也不用先装软件。

要按连续料带自由排样?看通用版 →